RockzGoodsRoom > Outing > Outing2026 >

RockzGoodsRoom > Goods >

 兵庫(宝酒造白壁蔵の蔵見学) (2026/09/12)

7月29日
「松竹梅」で知られる宝酒造さんの、神戸市東灘区にある白壁蔵で、9月から一般客向けに「醸造責任者から学ぶ利き酒体験会」を始めるとの情報をキャッチしました。
宝酒造さんは、これまで一般客向けの見学は実施しておらず、月一回とはいえ、初の試みのようです。

白壁蔵は、伝統的な手造りの原理を現代の技術で再現し、“高品質な酒を安定して醸す”ことを追求した酒蔵です。全国新酒鑑評会では過去10年間で7回金賞を受賞するなど、その高い醸造技術が評価されています。本利き酒体験会では、その酒造りの背景にある想いや技、さらには造り手のこだわりまでを、醸造責任者がご案内する工場内の設備見学と利き酒を通じて体感いただきます。日本酒の楽しみ方が広がり、飲む楽しさがぐっと深まる体験をご提供いたします。

とのこと。楽しそうだなぁ。
参加してみたいなぁ。
初回は9月12日。午前に1回、午後に1回。それぞれ6名定員です。

7月30日
今日から申込可能です。
仕事から帰宅して、深夜に申込します。
どうせなら、初回中の初回に参加してみたいなぁと思い、9月12日(土)の午前中の分に応募します。
申し込み完了の事務局からの返信メールには

この度は、「松竹梅白壁蔵 醸造責任者から学ぶ利き酒体験会」にお申し込みいただきありがとうございます。

ご希望の日時:2026年9月12日(土)  午前の部(10時〜12時)

定員を上回るお申し込みをいただいた場合は抽選とさせていただきます。
お申し込みが最小催行人数に満たない場合は中止とさせていただきます。
当選結果または中止のご連絡はメールでお知らせします。

とありました。
どうなるかなぁ。
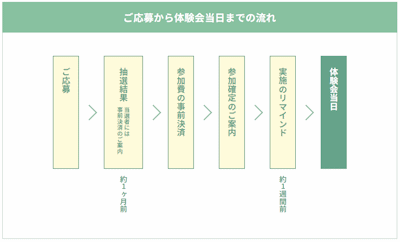
流れとしては以下のとおりとなるようです。


参加できるかどうかわかるのは、約一か月前なのか。

8月18日
9月12日までもう一か月を切っていますね。落選したのかなぁ。
でも、当落に限らず連絡は来るみたいだし。
まぁ、盆もあるからねぇ。
念のため、迷惑メールフォルダも見てみましたが、ないですね。

ちょっと不安になって、事務局にwebで問い合わせをしました。
当選していれば参加費の事前決済があるようですが、仮に当選から参加への手順に進んでいながら、入金処理が遅れキャンセルになるとなると残念だなと思いましたので。

8月19日
問い合わせに関する返事が来ました。
抽選状況を確認したところ、当選となっているそうです。
わーい♪
当選案内メールは本日中に改めて来るようですね。

そして、当選案内のメールが来ました。
参加費の納入は「宝酒造オンラインショップ」を通じてするようで、その納入期限は8月31日までのようです。
早速、参加費の事前決済を済ませました。

さて、午前中に蔵見学して、せっかく灘五郷・魚崎郷に行くので、他の蔵にも寄って帰ろうかなと考える。

魚崎郷には、現在4つの蔵があります。
千代田蔵(太田酒造)、白壁蔵(宝酒造)、浜福鶴、櫻正宗です。
このうち、浜福鶴と櫻正宗は伺いましたね。白壁蔵は今回伺います。
千代田蔵・・・太田酒造?あ、以前伺った滋賀県草津市の蔵ではないですか。灘にも蔵を持っていたのですね。
しかも、ヴォーリズ建築の貴賓館があるようです。
建築系人間としては、そちらも拝見したいなぁ。
見学は要相談となっている模様。

問い合わせメールを送ってみます。

8月20日
お、千代田蔵からお電話をいただけました。
残念ながら、土日はお休みのようでした。ただ、来られた場合も建築のプロではないので、ヴォーリズ建築については詳しく説明できないんですとのことでした。
それはいいですよー。
また、酒造期なら酒蔵内も見られる模様。
ではまた秋から冬の平日狙って行ってみるかな。

当日は、12時に終わるので青木駅周辺でお昼食べて帰るかな。

9月4日
最終連絡のメールが来ました。
当日は、30分前から入館できるようですね。


前夜は、3年ぶりくらいに集まるメンバーで近況報告会という名の飲み会でした。
2軒目も行くか―。と思ったのですが、明日は朝そこそこ早いし、やめておこう。
てことで、早目に帰宅。

9月12日
当日となりました。

-07:30-
ゆっくり目に目覚めます。

準備しますか。
晴天ではないけど、雨は大丈夫そう。

-08:10-
では行きますか。
てくてく歩いて最寄りの阪急・小林駅へ。
小林ー
あ、予定では8時32分の電車に乗るはずだったのですが、2本早い8時19分に乗れちゃいました。

阪急・西宮北口駅で今津方面に乗り換えます。
ワンマン阪急
-08:15-
阪急・今津駅で降りて、阪神・今津駅から乗り換えです。
阪神電車は灘五郷推し
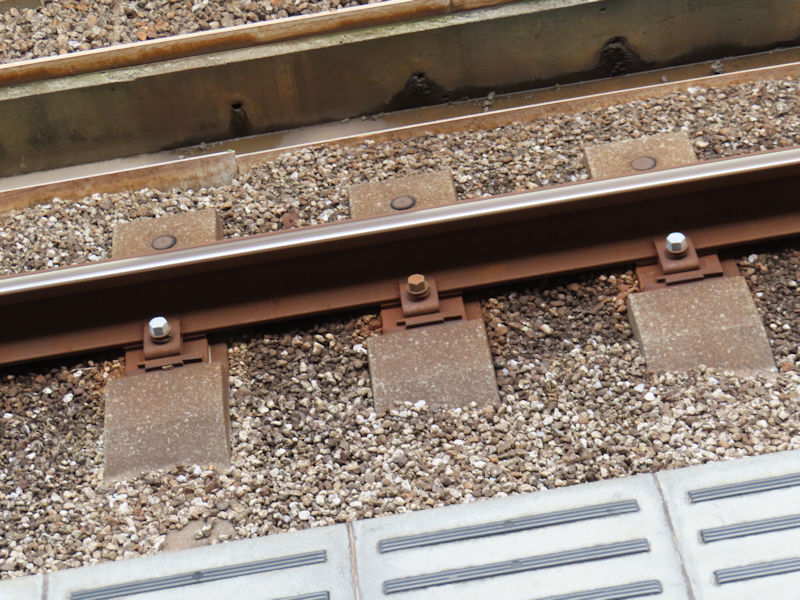
ふと線路を見ると、ボルトが新しくなっていました。
色が違うね 保守ありがとうございます
目的地の阪神・青木駅は、各駅停車しか停まらないので、来た急行を乗り過ごし、次の各駅停車に乗りました。

-09:05-
阪神・青木駅で降ります。
青木ー
ここから歩いて10分ほどなので、ちょっと早すぎますね。
とりあえず向かいます。
てくてく南側へ歩いていきます。
阪神高速3号神戸線
そして阪神高速3号神戸線とその下のR43沿いに東へ歩いていきます。
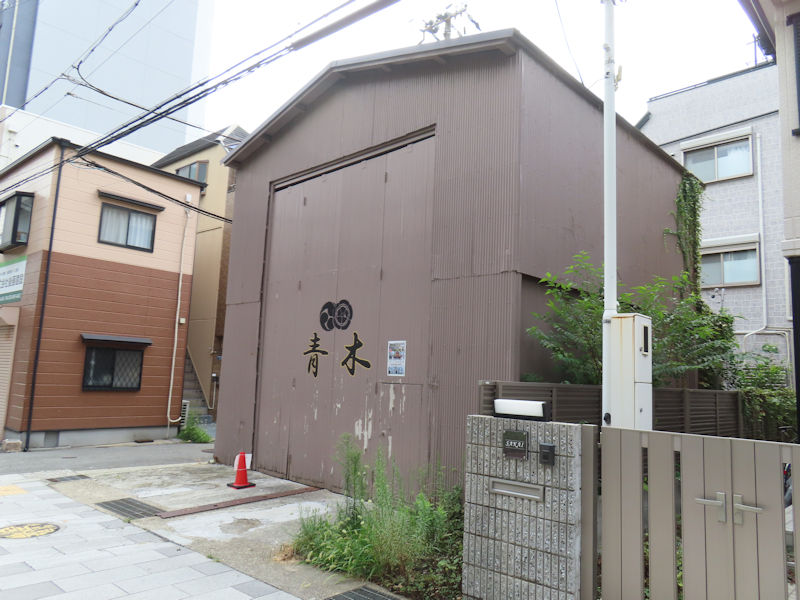
だんじりの車庫があった
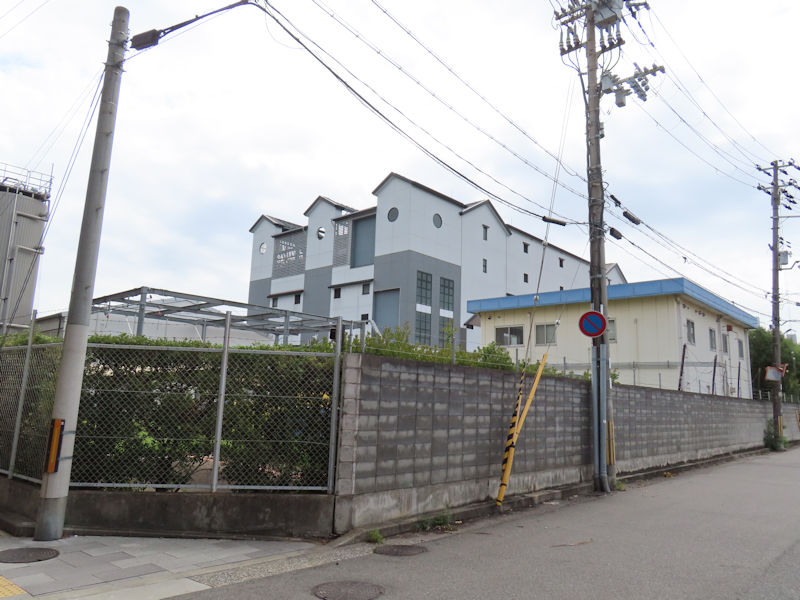
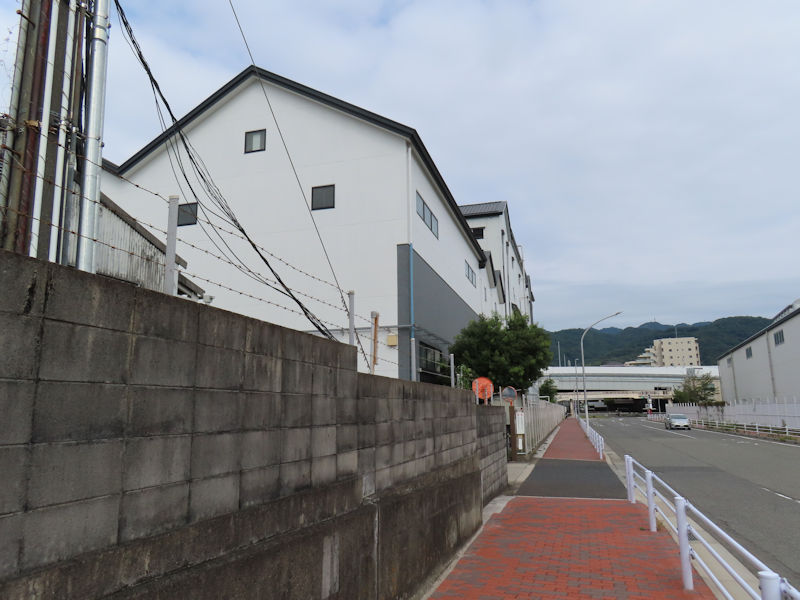
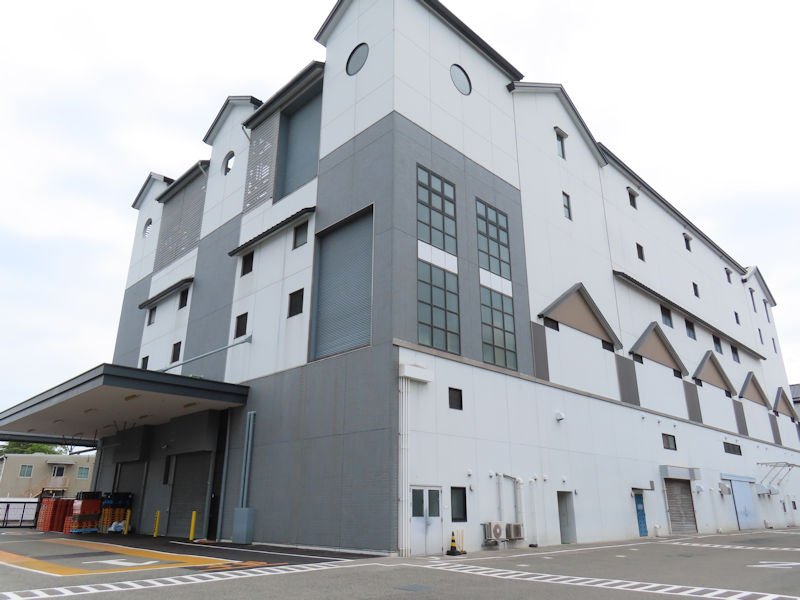
宝酒造・白壁蔵が見えてきました。
あれかぁ
現在9時20分。まだ少し早いですね。
海を観に行くか。

てくてく、白壁蔵の東側を南下していきます。
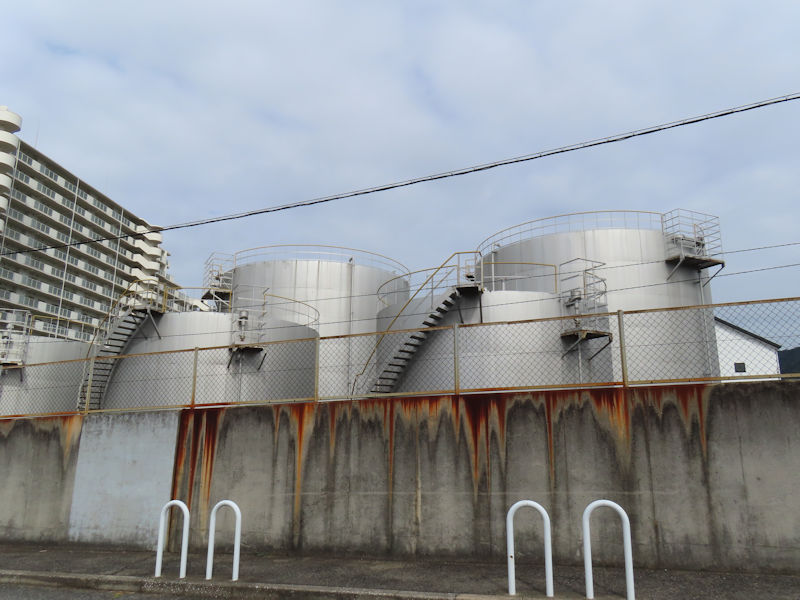
でかいタンクがあるなぁ
日本酒タンクかな
サンシャインワーフ神戸のほうへ行きます。
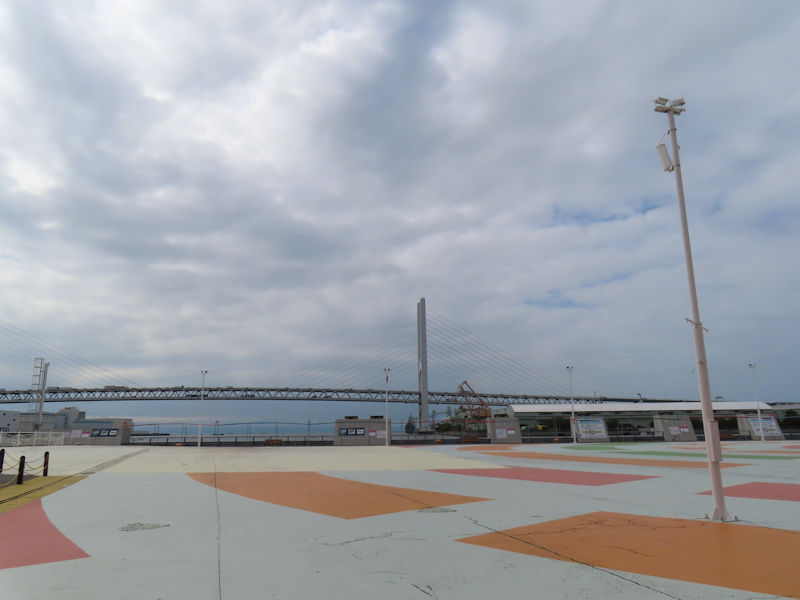
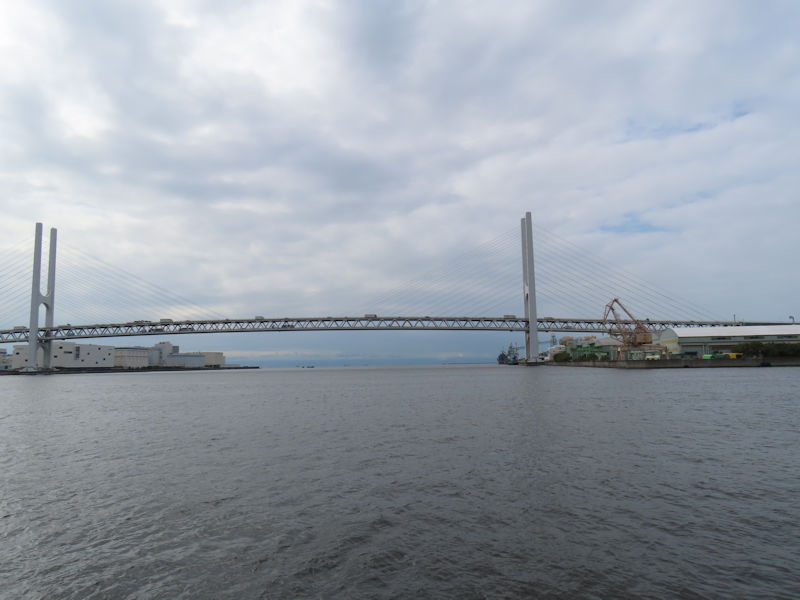
海だー 阪神高速5号湾岸線の東神戸大橋
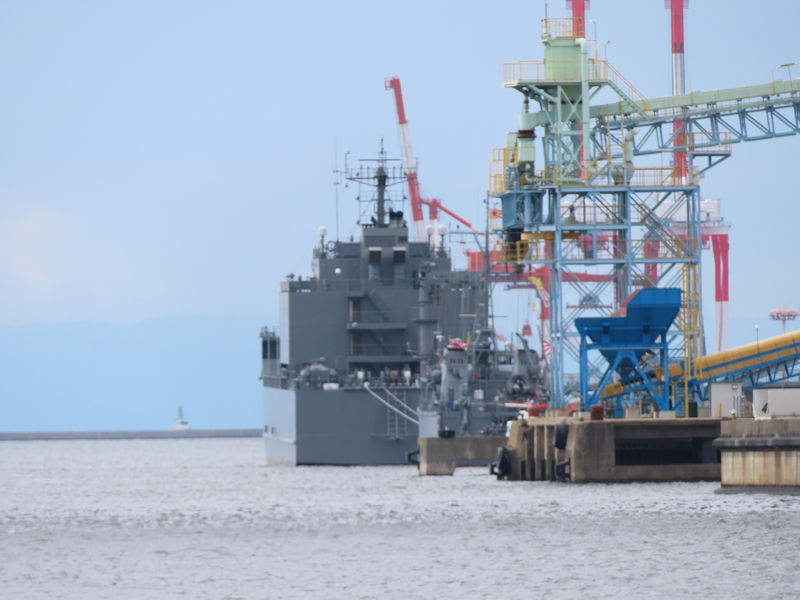
遠くに海上自衛隊の艦船が見えますね。
海上自衛隊阪神基地隊があります。
4151 輸送艦「にほんばれ」かな
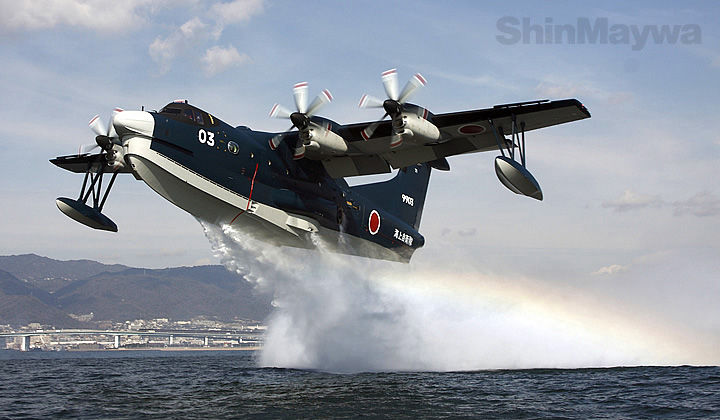
東隣には、新明和工業の甲南工場があり、海上自衛隊に納入されている飛行艇US-2のメンテなども行っています。
運が良ければUS-2の水上離着陸も観られるらしい 《新明和工業HPより拝借》
US-2です
さて、ここサンシャインワーフには、今は使われていませんが、かつて1999年(平成11年)まで「東神戸フェリーセンター」(東神戸公共ふ頭、青木港)があり、現在も運航中のジャンボフェリー(高松方面)、宮崎カーフェリーや、既に廃止となっている徳島阪神フェリーや、バンパックフェリー(愛媛県・新居浜港行き)など、多くのフェリーがここを拠点としていました。
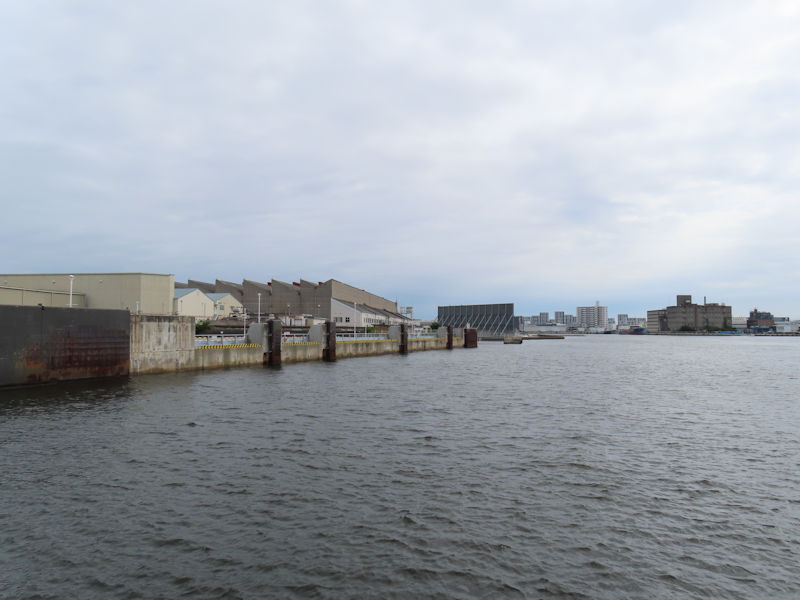
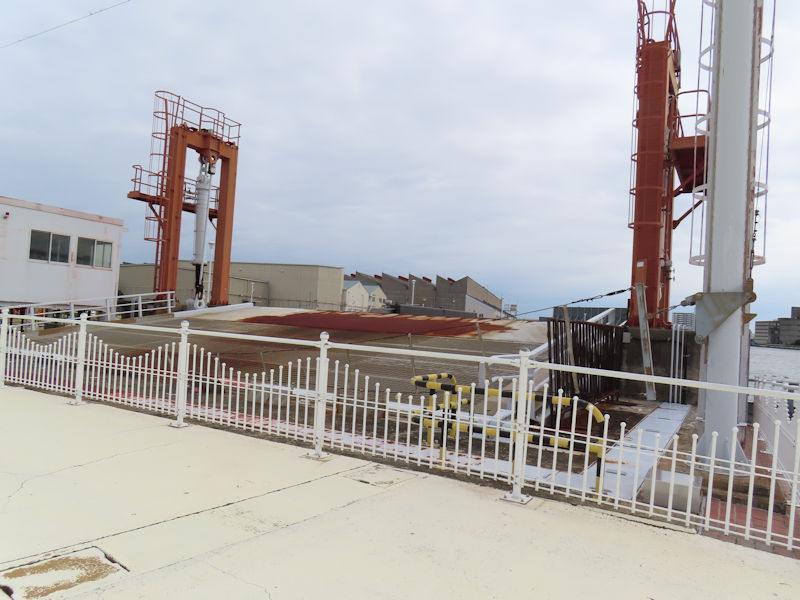
その名残で、フェリーの接岸時に陸地と船を繋ぐ可動橋が2か所あります。
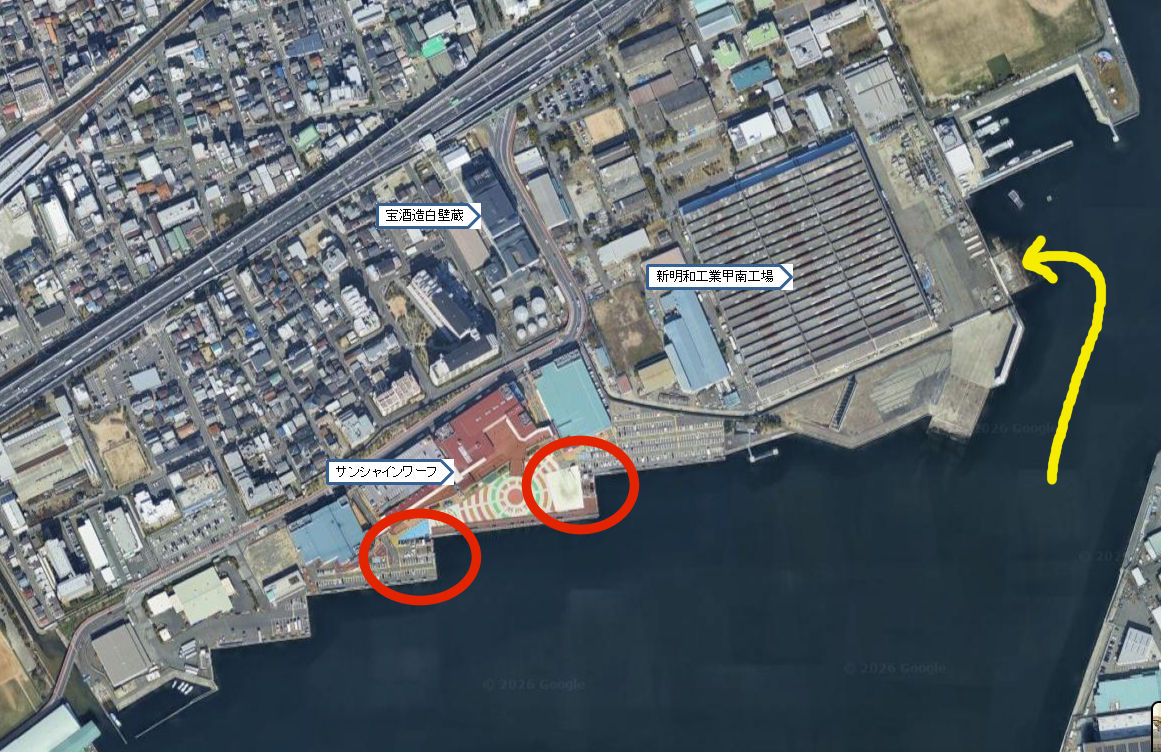
下の航空写真の赤丸のところですね。

現在はその前はフェンスで仕切られ、使われることはないですが、全盛期には12航路・1日100便近くのフェリーが発着し、1995年(平成7年)に発生した阪神大震災では多くの救援物資の拠点ともなりました。
航空写真でもわかるように、フェリーが接岸していたであろう地形がギザギザに残っています、
可動橋 黄色の矢印は新明和US-2の進路
1998年(平成10年)に明石海峡大橋が供用開始され、フェリーの需要が一気に下がったことから、1999年(平成11年)に閉鎖となりました。

さて、ではそろそろ白壁蔵に行きますか。
白壁蔵です
遠くの白壁蔵の東門には、法被を着られた方が立っていますね。

-09:30-
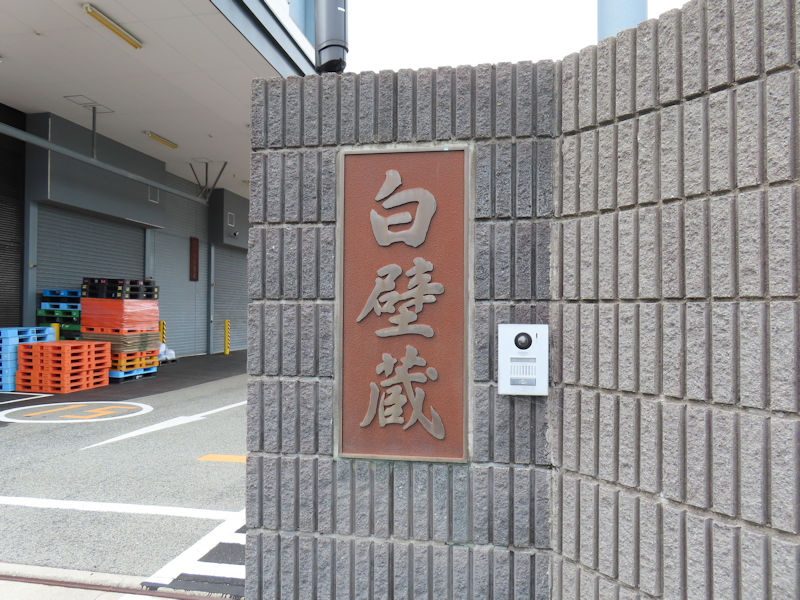
「宝酒造 白壁蔵」にやってきました。
門のところにおられた社員の方に名を告げます、
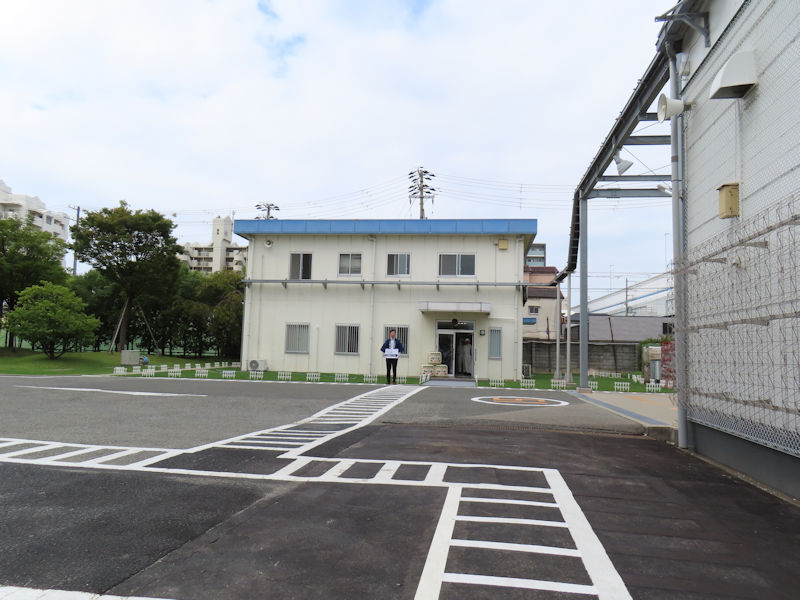
入口に守衛室があるので、そこの名簿に入場時間を記入し、横断歩道柄の安全通路を進み、西側の建物に向かいます。
会場です
向こうにも社員さんが待機
法被の方(事務系の方)と、作業服(醸造系の方)、3人ずつの6人ほどがおられました。
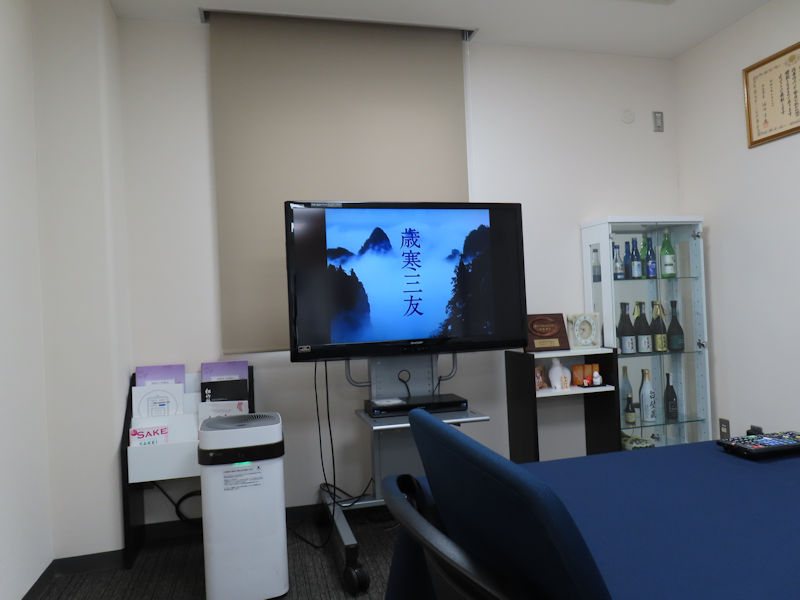
先に既にお一方来られていましたが、2番目ということで、奥から詰めて、モニター前に座ります。
松竹梅のCMが流れる
再度、名前の確認です。

開始まで、蔵の方々といろいろお話をします。
酒蔵はよく巡られるのですかー?とか。
ちょうどそんな話になったので、人が多くなったら聞きづらいので、西宮の松竹梅酒造と、宝酒造の松竹梅の関係は、知っている情報以外はやはり「お察しいただければ」ということでお答えいただけませんでした(笑)

松竹梅酒造さんの経緯は先日の「NISHINOMIYA SAKE LOGO COLLECTION」の時にも書いています。(こちら)
想像するに、1947年(昭和22年)に、松竹梅酒造が宝酒造系列から独立する際の資金の関係で、登録商標「松竹梅」の名称を置いていったのでしょう・・・。大人の事情ですね。
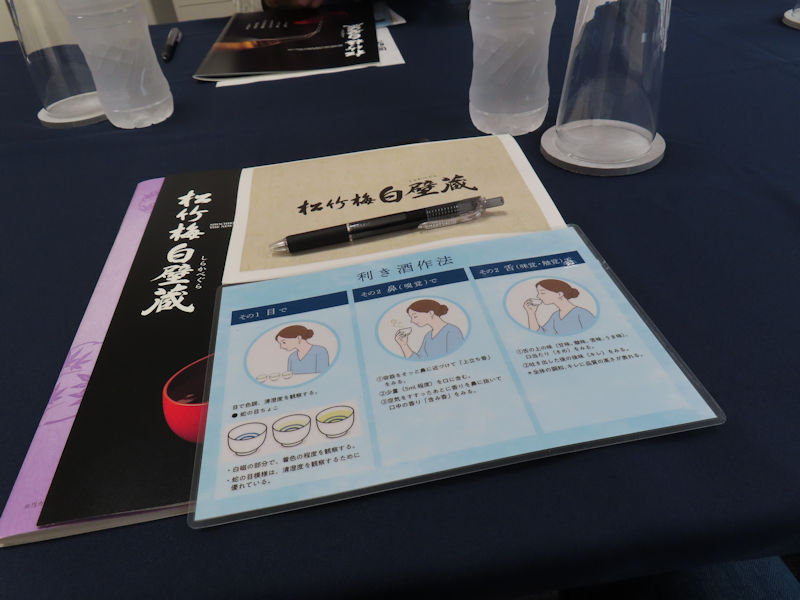
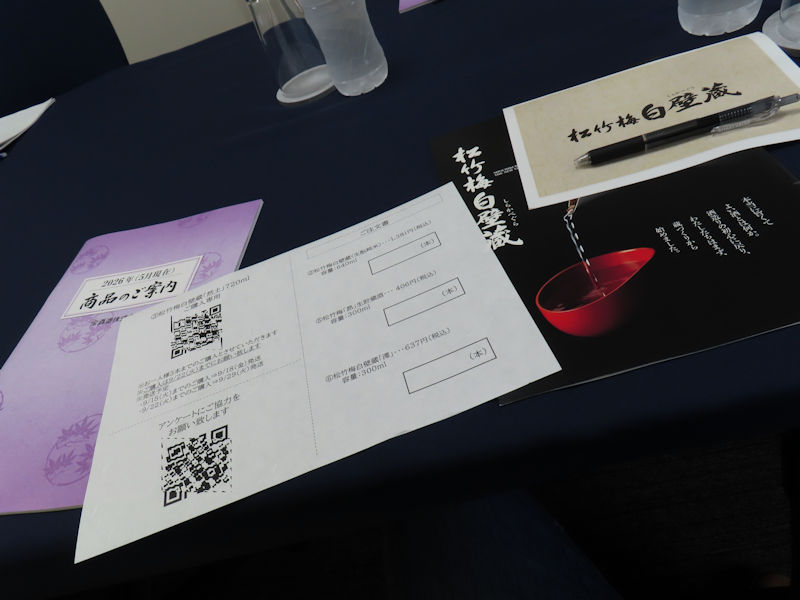
本日の資料 いろいろ
試飲を見ていると、あ、松竹梅白壁蔵「然土」も飲めるんだ。
このお酒、限定150本の予約販売で、3月に予約受付をしていたので、最近知って買えないなぁと思っていたので期待しちゃいますね。

そして、今回の参加者は購入もできるそうです。
ネットでの予約販売は150本ですが、生産としては500本あるそうです。

宝酒造さんは、京都・伏見に本社があります。
伏見にも、伏見東、伏見西の2箇所の工場があります。
白壁蔵との住み分けはどうなっているのか聞いたところ、伏見は一般酒、白壁蔵は特定名称酒としているそうです。
松竹梅の紙パックのなんかは伏見ってことですかね。

ちなみに、松竹梅のCMといえば、石原裕次郎(はあまり記憶にないけど)と渡哲也だったなぁと思いながら、最近、松竹梅のCMって見かけないですよねって話になり、石原プロモーションの終わりと共に、以後の話がないそうです。

-09:55-
少し早いですが、皆さんお揃いになったので、「醸造責任者から学ぶ利き酒体験会」開始です。

進行は、醸造責任者である、工場長の山内さんが行います。

まずは、白壁蔵紹介動画を視聴します。

魚崎蔵が昔あり、そこが移転して白壁蔵になったのだと思っていました。
しかしそうではなく、魚崎蔵は別であり、ここ白壁蔵にも蔵があったそうです。しかし、1995年(平成7年)の阪神・淡路大震災でどちらも被災し、集約して建替えたのが白壁蔵なのだそうです。

宝酒造は、1842年(天保13)年、京都・伏見で、四方卯之助が清酒の製造・販売権利の譲渡を受けたのが創業とされています。
その後、合併吸収で事業を拡大します。
その中のひとつが、1954年(昭和29年)に摂津酒造から買収した工場を灘第二工場とし、増築もしていたそうです。
ちなみに魚崎蔵は、中央酒類との合併により自社工場となりましたが、元は松竹梅酒造が所有していたようですが、その後、中央酒類が買収していたので、戻ってきた感じですね。

白壁蔵の前身の灘第二工場が阪神・淡路大震災で被災し、1998年(平成10年)には新工場(白壁蔵)の基本構想を打ち出し、2001年(平成13年)には完成しています。
かなりのスピードですね。

白壁蔵の新築に際しては、酒造りを手造りと機械化によってより高品質のものを安定的に大量につくるということを目指したとのことです。
単なる機械化、自動化ではなく、人が判断する。すなわち、機会を操るのは、これまでの経験と知識を持ち備えた人が行うものとしています。

日本酒造りは、精米→洗い・浸漬→蒸し→麹(製麹)→酒母造り→仕込み→発酵→上槽→熟成・貯蔵 という具合に進みます。

本当に旨くてよい酒を追求した結果、白壁蔵では精米から工場で行います。
ダブルヘッド式精米機を使っているそうです。
荒削用と、仕上げ用と使い分けているのだとか。

洗米は、ロータリー洗浄ということで、任意回転とシャワーでできるだけ米を傷つけないようにしているそうです。

浸漬も、一方向からの給水ではなく、上下方向から給水し、均一に浸漬するように、また水を抜くのも一気に行い、浸漬のムラをつくらないようにしているとのこと。

蒸しの工程で、連続式蒸器は、和釜の原理を応用市営るそうです。最初は通常の蒸気で蒸し、最後は乾燥した空気で蒸しているとのこと。

製麹は、昔ながらでは麹室に入り蔵人が麹を蒸米にふりかけてというものですが、ここでは自動製麹機を使います。

発酵の際に使う酵母は、吟醸酵母、蔵付酵母、自社開発酵母など複数所持されており、酒にあわせて使用しているとのことです。

そうやって、約30日をかけて、酒が醸し出されます。

上槽は、動画からするとヤブタ式のような横からの圧搾機ですが、大規模なものですね。

-10:15-
それでは工場見学に行きましょう。
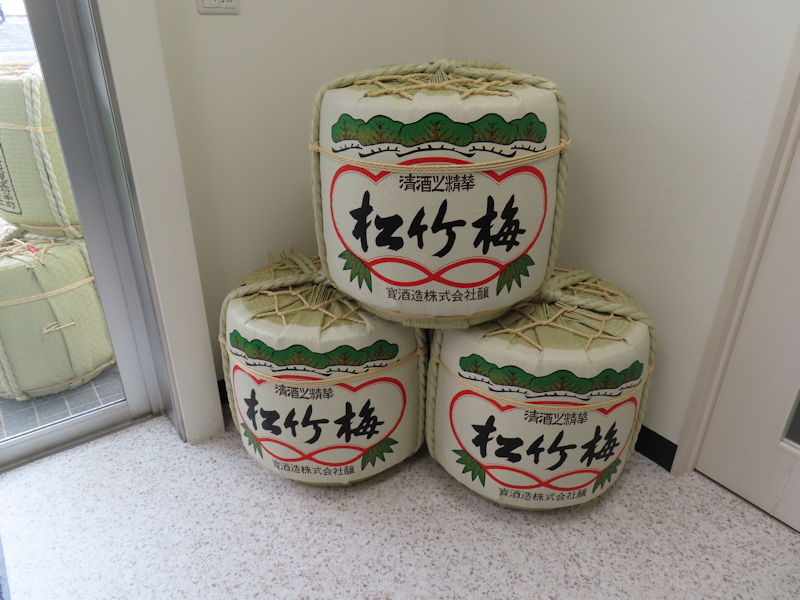
白壁蔵 松竹梅の菰樽
工場内は撮影禁止です。
安全通路に沿って移動します。

移動中に、「こちらでは何人くらい働かれているのですか?」と聞いてみると、事務の方含めて約40名とのことでした。
白壁蔵 安全通路を歩く
白壁蔵は、6階建、6,338m2の年間1万石の日本酒を生産する蔵です。
ちなみに、1石は約180L、一升瓶1.8L×100本分なので、1万石は、100万本の一升瓶ってことになりますね。

では中へ。
ここからは撮影禁止です。
しばらくテキストオンリーですよ。

上履きに履き替えます。

2階に上がります。
まず目の前に、江戸時代の「酒造り絵図」がありました。
「この絵を観て、現代と大きく違うものはなんでしょう?」と聞かれます。
なんだろう・・・。答えは、道具が木製ということでした。
現代ではステンレスのタンクなどを使うことで、より一層の衛生管理もできています。

昔の道具も保管されていました。
舟搾りの槽には「第四號」とかって書かれていました。多分、大きな槽を使うのではなく、小さな槽をたくさん並べていたのでしょうかね。
槽にドバドバっと醪を入れて絞るのではなく、袋に入れてそれを重ねて上から圧力をかけます。
今は布と言っても性能が高いものですが、江戸時代は布の目の荒さも一定でなかったろうし、澱もだいぶん出たんでしょうねぇ。
木製の暖気樽もありました。仕込みの最中に、大樽の中の温度を上げたいときなどは、暖気樽に湯を入れて、暖気樽ごと大樽の中に湯たんぽのように入れるのです。
今はその役割は、サーマルタンクなんかが担いますね。

3階に上がります。
稲穂がいろいろありますね。

山田錦はその中でも一番長いです。
1923年(大正12年)に兵庫県明石市の兵庫県立農事試験場で「山田穂」と「短稈渡船」を人工交配させて誕生しました。
産地適応性の試験が行われ、1936年(昭和11年)に「山田錦」と名付けられ、兵庫県の奨励品種になりました。「山田錦」の「山田」は「山田穂」から取り、「錦」は命名当時の稲の品種名に一般的に用いられていたことから名付けられたそうです。
茎長と穂長を合わせた身長が約130cmと長いため風で倒れやすいのですが、酒米の中でも比較的大粒なことから砕けることなく高精米ができること、大きな心白も麹菌が入り込みやすく醪に溶け出しやすいので吟醸造りに優れ、タンパク質とアミノ酸も少ないので雑味も少なくなり大吟醸などにも適しています。
穂が長いのは、多分に古代種の系統を継いでいるからだそうです。

全国の山田錦の約6割は兵庫県産だそうで、三木市(旧・吉川町など)、加東市(旧・東条町、旧・社町など)は最高品質の山田錦が栽培される特A地区とされ、全国から買い手が殺到します。

兵庫県奨励米の山田錦ですが、京都府では祝であるとか、秋田県なら秋田酒こまちであるとか、特色のある米を使う場合が多いです。
HyogoSake85は使いませんか?と聞いてみましたが、その予定はなさそうでした。

山田錦については、国税の酒類総合研究所と、日本酒造組合中央会の共催である「全国新酒鑑評会」では、酒米に山田錦(Y)を、酵母にきょうかい9号(K)を使用し、精米歩合を35%まで高めれば、鑑評会で良い成績が獲れるとされ「YK35」という言葉が1985年(昭和60年)ごろじゃら使われています。
蔵によっては、山田錦を使えば美味しい酒はできるが新たな発見がないとして、山田錦を使うことをやめた蔵もありますね。

確かに、山田錦を使った酒は、絶対的な安心感はありますが、冒険したい味とはならないですね。
そういう意味では、「オマチスト」までにはまっていませんが、雄町とかは個人的に好きです。

精米歩合ごとのサンプルを触らせてもらえます。
粒の大きさも当然違いますし、色目も違います。また、触った感覚も違って楽しいですね。

そして、米糠も触らせてもらいます。
表面に近いところは赤糠、精米が進めば白糠となります。
見るからに、赤っぽい糠と白っぽい糠。
白は、片栗粉のような感じな触感もありました。

赤糠は飼料などに、白糠は菓子屋さんなどではおせんべいにもなるそうで、捨てずにすべて使用するそうです。SDGsな世の中ですね。
サンプルを見学通路で見せていただきましたが、実際の工場の中では、トンパックがたくさん並んでいて、それが全て糠なのだそうです。

精米歩合の%は何を基に言うかというと、重量なのだそうです。
そのため、精米機自身が大きな重量計の上に乗っていて、それで重量を見ながら精米ししているそうです。
ちなみに、1回の精米で30俵投入するそうです。
1俵が60kgなので、1.8tですか!

30%とかの精米になると、時間をかけてしないと熱で米が砕ける場合があります。
なので、一週間ほどかかるそうです。
それも一気に削るのではなく、精米歩合45%以上の場合は、温度が上がれば一旦バイパス経路に米を逃がして温度を下げ、再び精米機に投入すると言ったやり方だそうです。

精米工程は、ワンオペでされているそうですよ。

米は球体ではなく、楕円球体です。なので、均一に削ると偏りがあるので、最近は真吟精米と言うお米の形に沿った精米もありますが、こちらでは取り入れていないとのことでした。

浸漬は温度が高いと米が水を吸いすぎるので、低温管理で前日から一晩浸漬してから蒸すそうです。
以前、奈良の中谷酒造さんで酒づくり体験をしました。(こちら)
その時は、浸漬時間は2分もかからなかったのですが、一晩浸漬するのは漬けすぎではないかと聞いてみたところ、水温・室温を低温にしていると吸水管理ができるそうです。
もちろん、全てを自動化でするのではなく、一旦は人の手により試して最適な管理をしているとのこと。

連続式蒸米機を拝見します。
投入され、流れ出てくるところで蒸米となっていますが、そのことろで職人さんが蒸米でひねりもちをつくって蒸し具合を確かめておられました。

ちょうど、今日の蒸米と、麹米を食べさせてもらえました。
蒸米、美味しいですねー。米麹もかみしめると甘味が出ました。
多かったら回収しますよと言われましたが、せっかくなので食べちゃいました(笑)

兵庫県産米にこだわっているのかと言えばそうでもなく、酒にあった米を購買のほうが調達してくるそうなので、猛暑での米の価格がどうかは製造部門ではわからないそうです。
ただ、仕込みの段階で、タンクに麹、玄米、水、酵母を加え、米が溶ける溶解糖化と、アルコールができる発酵が並行して進む、並行複発酵が起こりますが、この猛暑でできた米は溶けにくかったそうです。

エレベーターで6階に上がります。
ちなみに、エレベーターのボタン、なぜか「5」がありませんでした。
フロアとしては5階はあるけで、ほぼ吹き抜けになっているとかですかね。

窓から海側を見ると、大きなタンクがあります。
あれには日本酒が入っているのではなく、工業アルコールが入っているそうです。
宝酒造は、工業用アルコールでもトップシェアを誇っています。
もちろん純米酒でない日本酒に添加するアルコールもこれを使用します。
アルコール度数95.2〜3%とのことでした。

輸送にはタンカーを使用するそうで接岸部分からパイプラインがあり、タンカーに送るそうです。

このあたりは、海沿いですが、地下水は塩分を含んでいないそうです。
それは六甲山系からの豊富な地下水が海まで続いている、地下水圧が高いからだそう。
では仕込み水は地下水を使っているのかと言えばそうではなく、西宮の井戸から汲んでいるそうです。いわゆる「宮水」ですね。
宝酒造さんも宮水発祥の地附近に専用の井戸を持っているとのことですが、見た記憶ないなぁ。

海沿いに立地するのはもうひとつ、運搬に適していたからというのもあります。
江戸時代には酒を造り、江戸への下り酒ということで樽廻船で運搬していました。
ちなみに、江戸時代この地は海で、埋め立てられて現在に至っています。
当時の海岸線はもっと山のほうでしたけどね。

麹づくりは、製麹機で行います。
蒸米に麹菌をふりかけ、撹拌していくのですが、機械化する際にパンチングメタルの板の下から空気を送り撹拌する方法は採用せず、風を当てない職人さんの手作業を再現したく、縦回転する横長のローラーが、回転しながら円を描いて回転することで撹拌するそうです。

制麹機は上中下の3段構造になっていて、投入して24時間置いた後、半分を2段目と3段目に振り分け、48時間で米麹が完成します。

麹菌は、1種類ではなく、何種類かあるそうです。
そのため、麹菌を変える場合は、製麹機を全クリーニングするそうです。

少量生産の酒には、昔ながらの手作業で製麹をするとのことで、麹室も建物内にはあるそうです。
ヤエガキ食品機械とかが、麹室の設計・施工をしていて、訪れた蔵で見かけたことがありますが、木材が呼吸することで室内の湿度や温度の急激な変化をやわらげ、安定した製麹ができるとのことで、木造のほうがいいのだということを聞いたこともありますが、白壁蔵では衛生管理を重視してステンレス製のようです。
衛生管理+空調管理ができるからでしょうね。そういえば、宮城県の一ノ蔵の麹室もステンレスだったなぁ。(こちら)

エレベーターで2階に降ります。
やっぱり、宴会などでは日本酒で乾杯なんですかねと聞くと、やはりそうらしい。
ちなみに、他社製品を飲むことは、勉強にもなるので自社製品ばかりを飲むのが必ずしも良いとは限らないとのこと。
おっしゃる通りですね。色々な味を知って、新たなものも生まれますね。

時間の関係で見学はここまででしょうか。上槽と瓶詰めなどは省略です。

1階に戻り、靴を履いて元の会場に戻ります。

先ほど見た海側の大きなタンクは工業アルコールタンクでしたが、日本酒タンクは北側にあります。
サーマルタンクのような構造になっているようで、見た目のタンクはあくまでも外装が見えているだけのようでした。

中に入り、「利き酒体験パート」です。

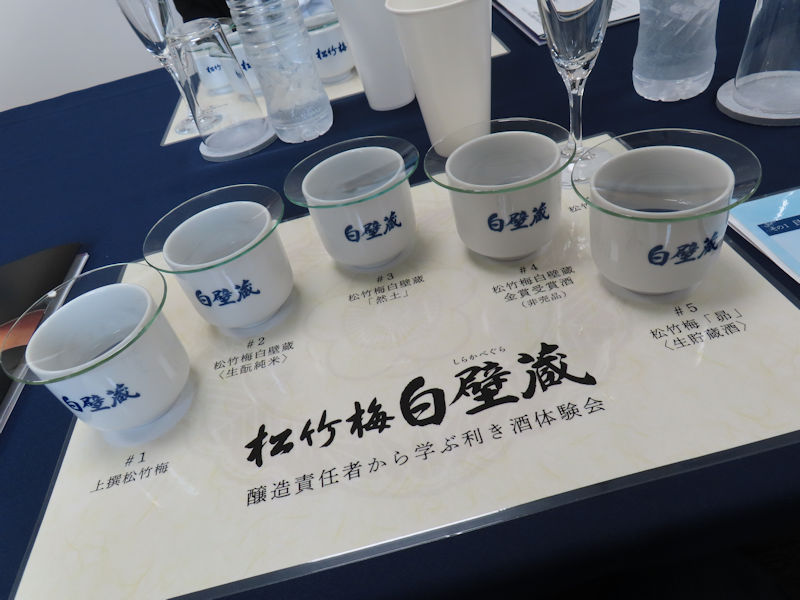
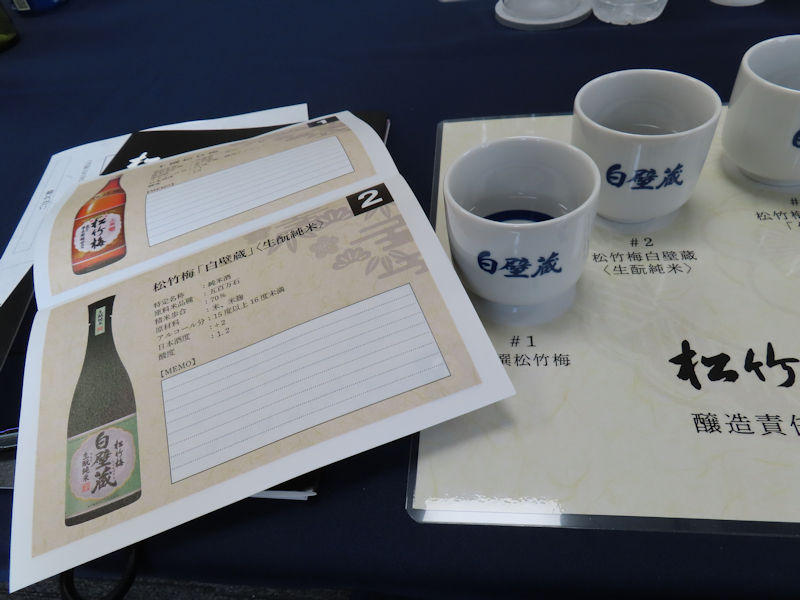
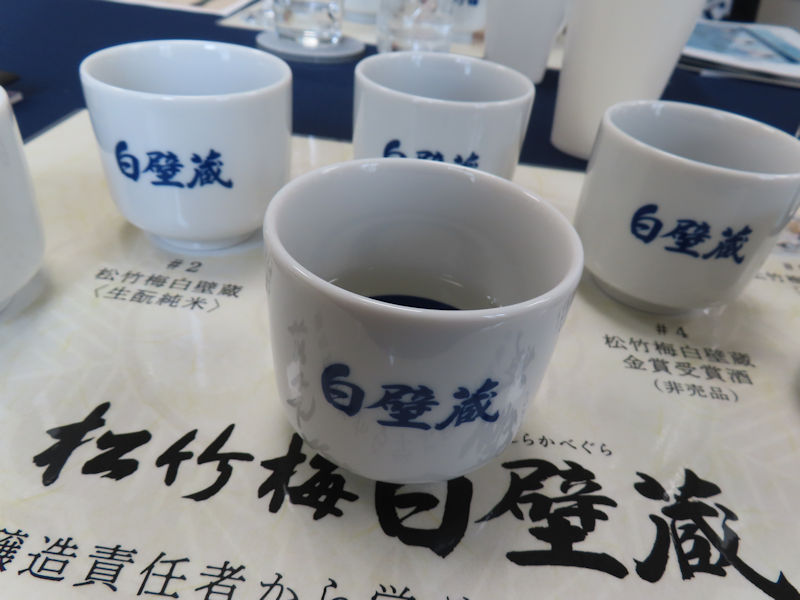
5種類の利き猪口と、グラスがひとつ置かれています。
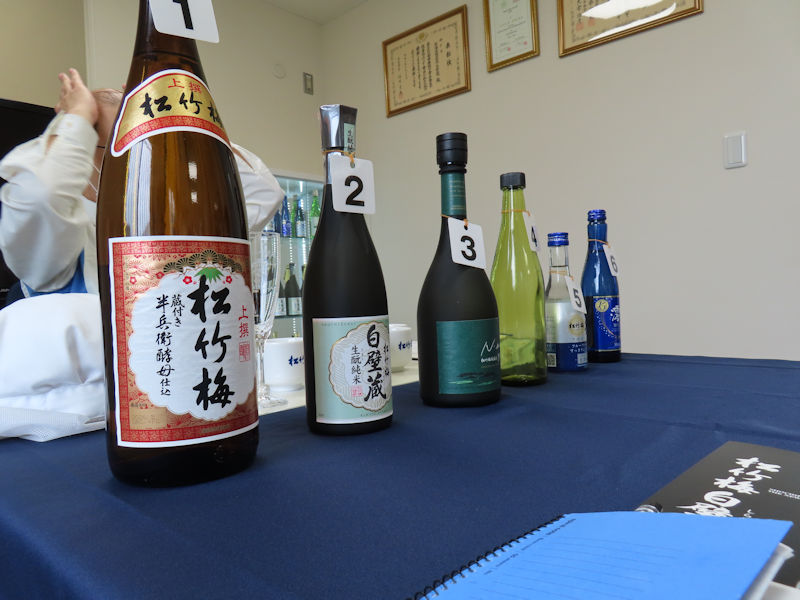
おおーいいねー 今回のラインナップ
#1 上撰松竹梅
#2 松竹梅白壁蔵(生もと純米)
#3 松竹梅白壁蔵(然土)
#4 松竹梅白壁蔵金賞受賞酒(非売品)
#5 松竹梅「昴」(生貯蔵酒)
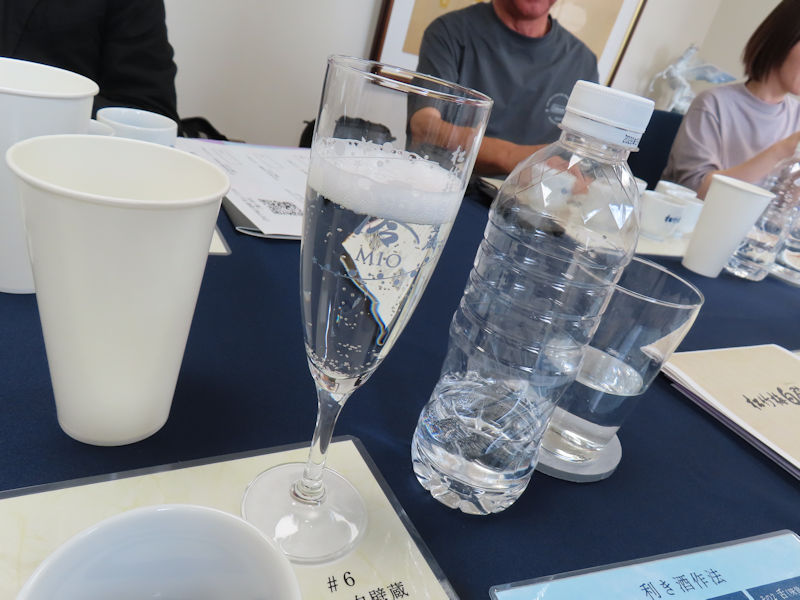
#6 松竹梅白壁蔵「澪」

となっています。
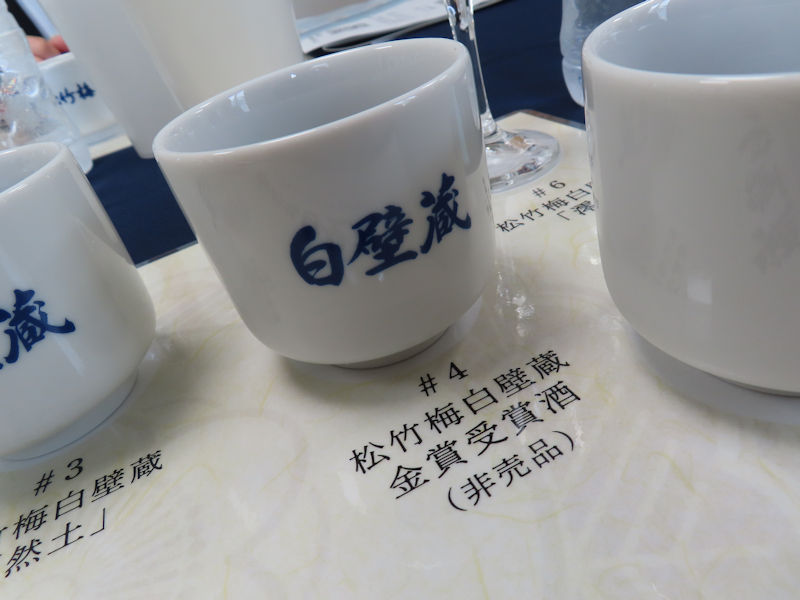
8勺程度の要領の、本利き猪口ですね。
プロが使うサイズです。
大きいことの意味は、酒の色や濃淡、透明度がわかりやすいということと、口に運んだ時に鼻もカバーする大きさなので、香りも感じやすいという利点があります。
白色の磁器でできていて、内側の底にはコバルトブルーの蛇の目(二重丸の模様)が入っています。
こうしたデザインに統一されているのは、お酒の色合いを判定しやすくする工夫によるものです。
酒は熟成が進む中で黄みがかった色合いへと変化をしていくので、こうした変化をしっかりと判別するために、黄色の補色である青色を使っているとされています。

皆さんで、一種類ずつ利き酒しましょう。
ちなみに、#3と#4はおかわりできないそうですが、他は可能なようです。
テイスティングノートもあります
ガラスのコースターで蓋をされていたのをとってもらいます。
非売品のお酒が飲めるのも蔵見学ならでは
#1 上撰松竹梅
燗したくなるお酒ですね。色々飲んで最後に戻ってくるお酒ですよ。

#2 松竹梅白壁蔵(生もと純米)
生もとの酸味がありますね。色も#1よりはついている感じ。

色抜きはしているのか聞いてみると、一定しているそうです。

#3 松竹梅白壁蔵(然土)
いよいよ然土です。
然土<N・end>に込められた意味は、Never end、つまり、松竹梅の終わりなき挑戦を意味しているそうです。
米は、兵庫県西脇市の酒米専業農家さんとタイアップしてつくっています。特A地区の山田錦かなと思ったのですがB地区なのだそうです。

イギリスに拠点を置く「マスター・オブ・ワイン協会」が認定する、ワイン業界で最も権威があり、世界最高峰とされる超難関の資格、マスター・オブ・ワイン。
全世界で400名ほどしかいない有資格者のうち、日本人はたったの2人。そのうち、日本国内在住(栃木)なのが、大橋健一氏で、大橋氏とタイアップしてテイスティングコメントも出しています。

ワイングラスで飲むことを狙っているのかもしれませんね。アーモンドのような香りが特徴的です。
味もザ・日本酒な感じではなく、果実味もあり、これはいいですねー。
ただ、販売ルート・本数限定で、一般市場に出るのは今回は150本のみ。
これが今回買えるのですが、結構いいお値段がすることから、おいそれと手を出すのではなく、やはりテイスティングはしたいところです。
おー。これはいいですねー。
今回のは、恐らく2024年産米ロット。IWCのSAKE純米部門で「ゴールドメダル」と「トロフィー」を受賞した逸品です。

#4 松竹梅白壁蔵金賞受賞酒(非売品)
次は、松竹梅白壁蔵の大吟醸で、令和8年度全国新酒鑑評会金賞受賞酒です。
ことらは非売品のお酒になります。
精米歩合は35%です。これで、きょうかい酵母9号を使っていれば、YK35そのものですね。
吟醸酵母、蔵付酵母、自社開発酵母などを使うということでしたが、協会酵母も使っているのですか?と聞くと使っているそうです。
また、自社酵母があるということは、培養や研究をするセクションもあるのかなと聞いてみると、白壁蔵の中にあるそうですね。
香味のバランスが良いものが金賞を受賞しやすいそうです。鑑評会に出すのであれば、純米酒で勝負をするという蔵も多いですがどうでしょうと聞いてみます。
ちなみに、自分自身は醸造アルコールを入れることは悪とは考えておらず、味の安定やスッキリ感を出すには有用と思っています。
そのあたりもあって、美味しさの追求ということで醸造アルコールを入れられています。

#5 松竹梅「昴」(生貯蔵酒)
いわゆる普通種の分類になりますが、フルーティーで飲みやすいですね。
美味しいです。
これ、飲みすぎて危険になるタイプのやつですね。

いろいろとお話を伺います。
醸造責任者の中山さんは、以前はアメリカの日本酒工場におられたそうです。
サンフランシスコ近郊のバークレーに工場を構えているそうです。
米はカルローズ米など現地の米を使っているそうです。ただ、アメリカでは酒造とアルコール添加は別の免許が必要だそうで、結果、純米酒しかつくれないとのことでした。

ここで、本日のサプライズが登場です!
#2 松竹梅白壁蔵(生もと純米)の5年古酒です
これ、特に販売目的で熟成させたとかではなく、蔵の研究?のために置いているものだそうです。
貯蔵タンクで低温保存。サーマルタンクとかではなく、貯蔵庫を低温にしているそうです。

いただきます。
おー。古酒独特のまろやかさを感じます。色は思ったほどついていませんね。これも低温熟成だからでしょうか。
月桂冠とかでは古酒セットも売っていますが、特に販売の予定はないそうです。

#6 松竹梅白壁蔵「澪」
最後にスパークリング日本酒です。
こちらはワイングラスでいただきます
アルコール度数5%とビール並み。ゴクゴクいけますね。

まだ少し時間もあるとのことで、おかわりが必要なら追加いただけます。
ミネラルウぞーたーもいただけるようなので、口のなかで味が混ざらないよう、毎回ミネラルウォーターを挟みながら試飲していたので、もう1本峰れるウォーターをいただきました。

今回のツアー、申込はどれくらいあったのか聞いてみると、100名ほどの申込があったそうです。
そして、初日の初回と言うことで、その様子は社内報にも載るのだとか。それ欲しいけど、社内限定ってことで無理なようでした。

今日試飲の商品は、#4とサプライズ以外は購入できます。
#3の然土は、参加者専用のwebページにアクセスすれば購入できる案内のペーパーをいただきましたので、ちょっと考えるか。

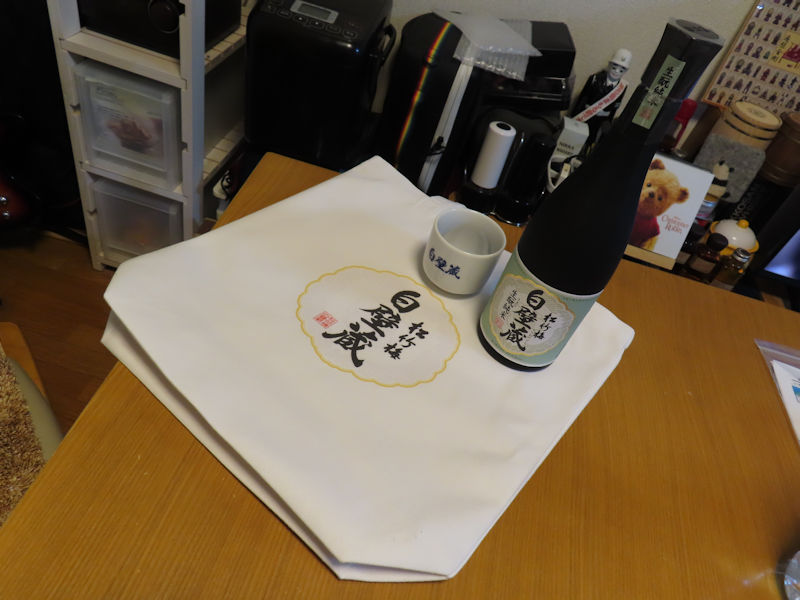
お土産に、松竹梅白壁蔵(生もと純米)と、利き猪口、そしてそれを入れる白壁蔵のロゴ入りコットンバックがいただけました。
帰りにロゴを街中でPRしながら帰ってくださいねー。とのこと。

-12:00-
楽しかったですが、終了となります。
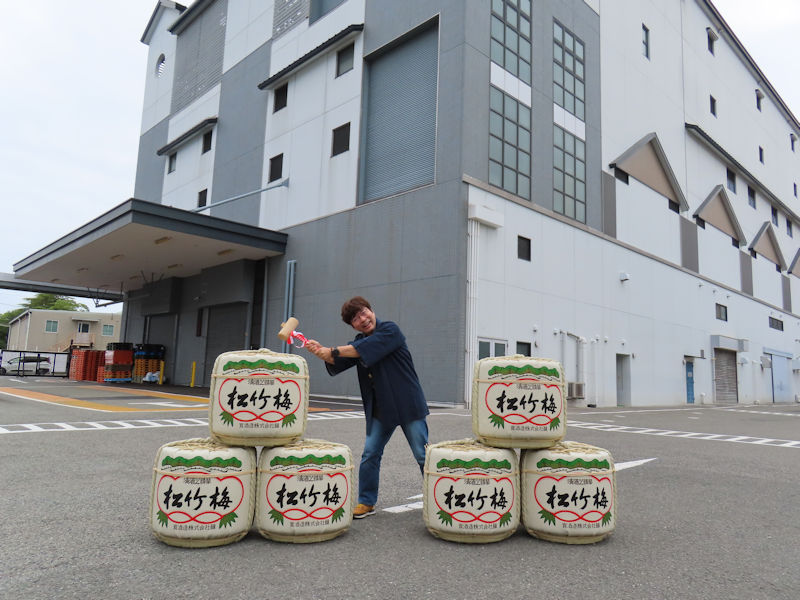
外にはフォトスポットをつくっていただいていました。
法被を着させていただき小槌を持って記念撮影
ありがとうございました。
初日の初回で社員の皆さんもいろいろと緊張されたかもしれませんが、無事終わってよかったですね。
これまでのご苦労もあったと思います。
またこなれた頃に参加してみようかな。
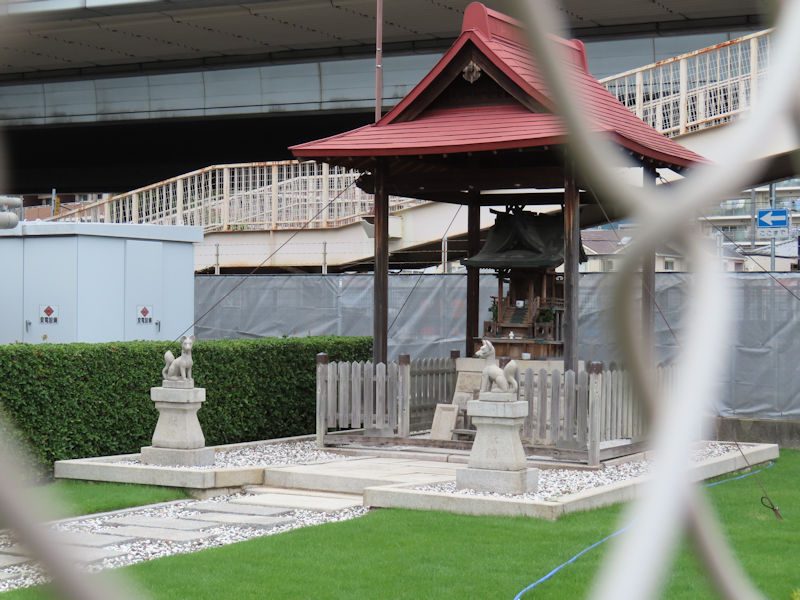
白壁蔵でした お稲荷さんがあった
では、阪神・青木駅に戻りますか。

阪神高速3号神戸線とその下のR43沿いに西へ歩き、駅方面へ北上します。
試飲で酔いすぎていたらそのまま変えるかとも考えたのですが、ミネラルウォーターもかなり飲みながらだったのでそう酔っていないので、ちょっと気になった、油そばのお店に行くことに。

駅を通り越してさらに北へ。

-12:15-
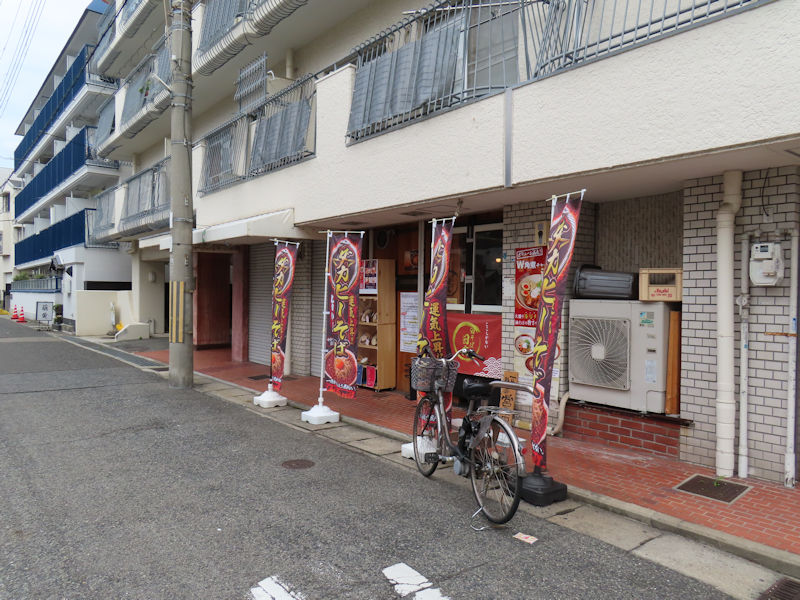
「日高」さんにやってきました。
日高さん
先に来ていた方が、外からちょっと覗いて去って行っていました。
ん?やっていないのか?

店の前まで行くと、あら?入口がわかりづらい。
中から「どうぞー」と声がするのですが・・・あ、ここを引くのかと引き戸を引いて中へ。

カウンターのお店ですが、おっとご高齢の集団でほぼ埋まっていますね。

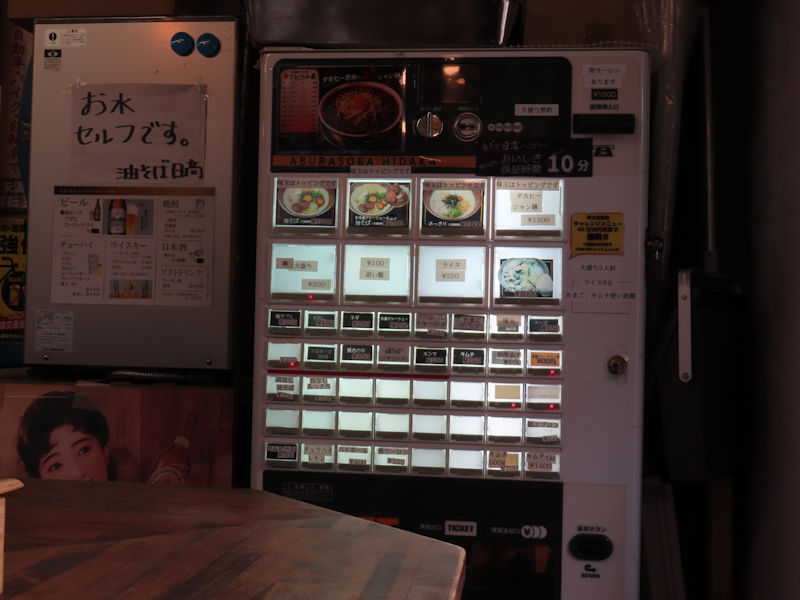
入口のところに券売機があります。
油そばのお店ですが、ダカヒー麻辣ジャン麺とかあっさりそばというのもあります。
ここはぶれずに油そば+味玉トッピングでいきます。

座って券をカウンターに出すと、「大盛しますか?」と聞かれます。
大盛無料なんですね。お願いします。
食券機 お作法
しばし待つ間に、ご高齢集団出て行っちゃったので客一人になっちゃいましたよ。
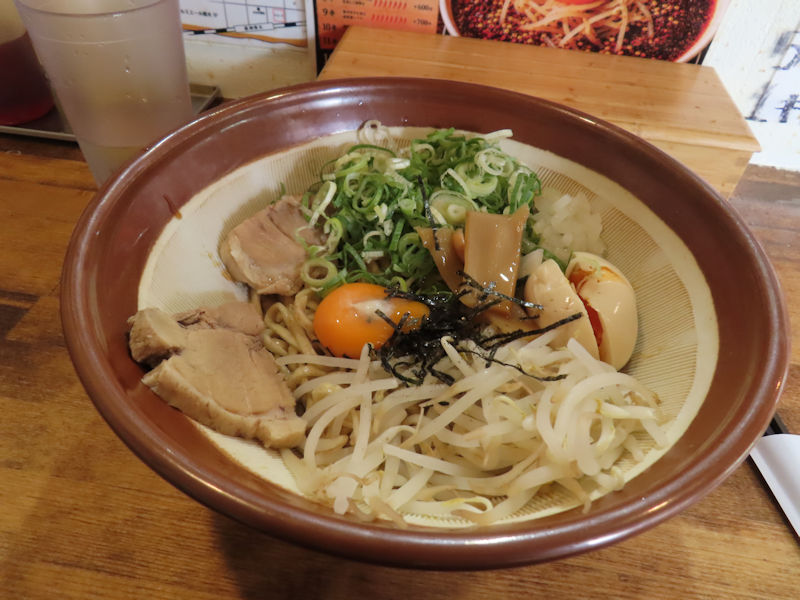
油そば登場
すり鉢で来ましたよ。
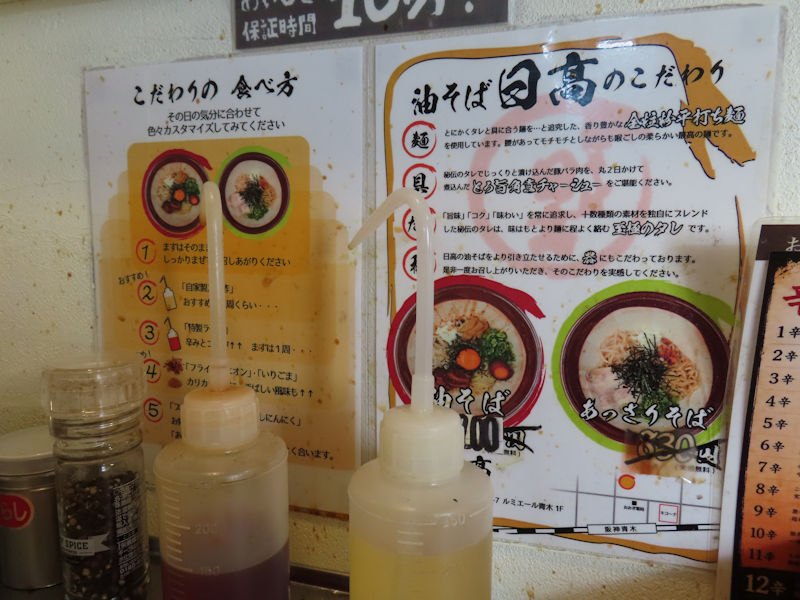
まずはしっかりと混ぜて食べ、自家製ニポ酢や特製ラー油で味変。フライドオニオンやいりごまをかけるのもいいそうです。
そしてブラックペッパーやおろしにんにくもお好みでとのことですが、いりごままでで留めておきました。
すり鉢はインパクトありますが、まぜそばなので、混ぜるのに箸が引っかかるのが難点ですかね。

油そばはほとんど食べる機会がないのですが、これはこれで面白いですね。
食べ応えありました。
美味し方です。でも個人的にはやはり汁のある中華そばのほうが食べやすいかな。

ごちそうさまでしたー。
さて、ここまで来ているのだから、川上珈琲さんに寄って、コーヒ豆仕入れて帰ろう。

-12:35-
阪神・青木駅から電車に乗ります。
《クリックで動画再生》
山陽特急が通過
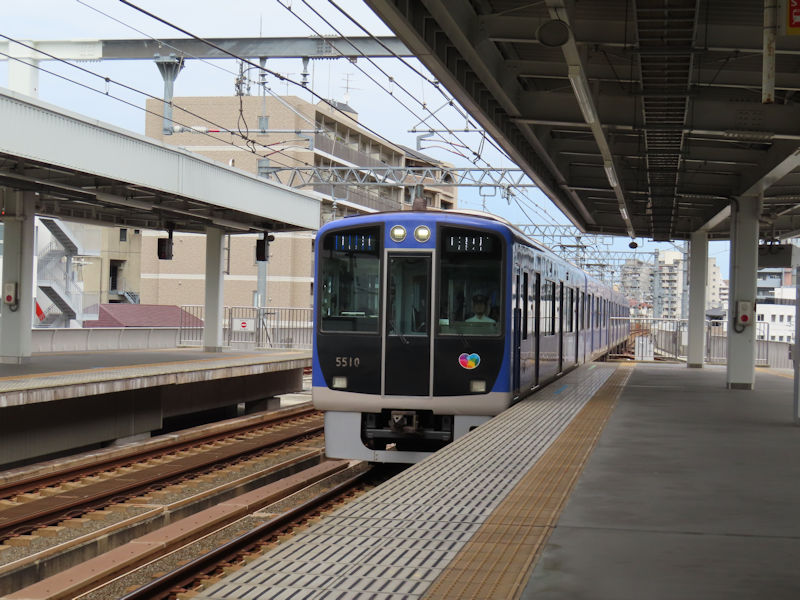
各駅停車が来たので乗りますよ。
阪神5500系
-12:50-
阪神・御影駅で降ります。

てくてく歩いていきますよ。

-12:55-
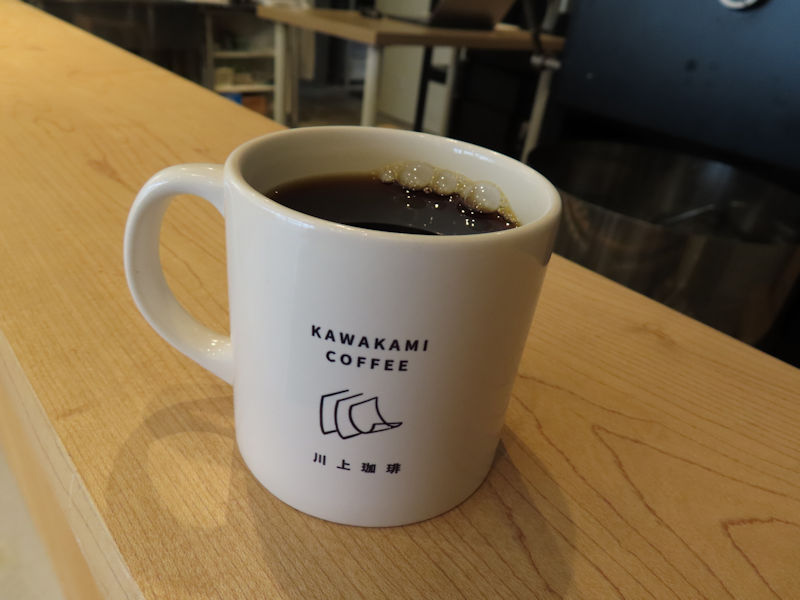
「川上珈琲」さんにやてきました。
お久しぶりー
3名の先客がおられました。
試飲カップをいただき、試飲します。

今日はケニアかなー。
ホットでいただきます。
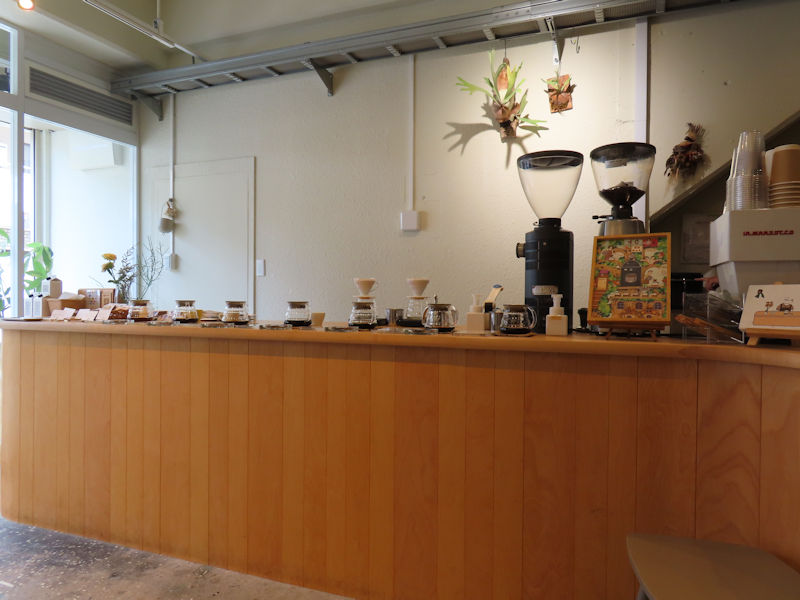
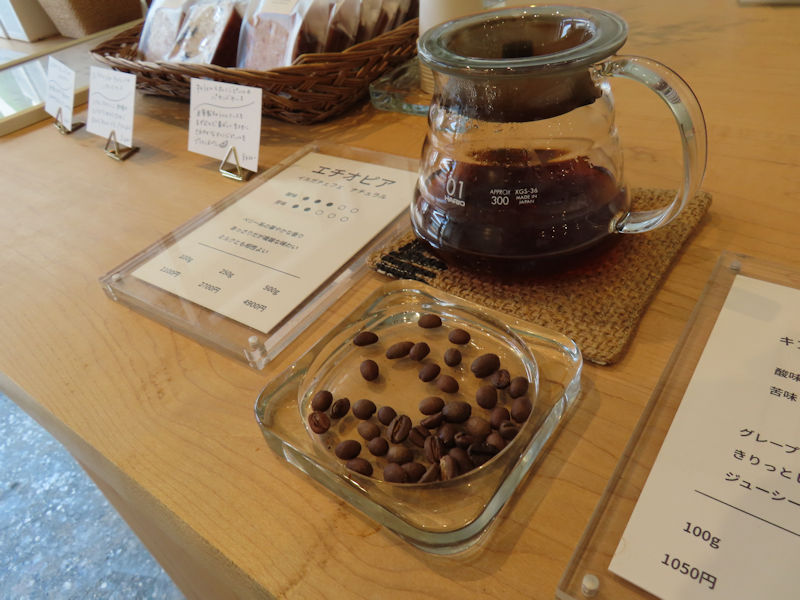
カウンターの様子
しばらくすると、コーヒー入りました。
いただきますー
生豆もお願いします。
先週ならブラジルもあったそうです。残念。
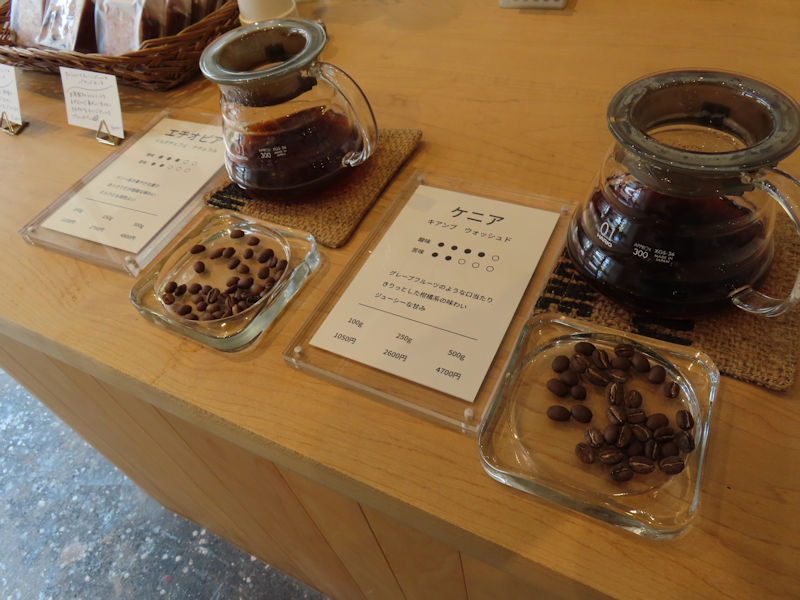
エチオピアの豆が小さいそうです。気象変動の影響かなぁ。
深煎りするなら焦げるかもしれないのでということでした。
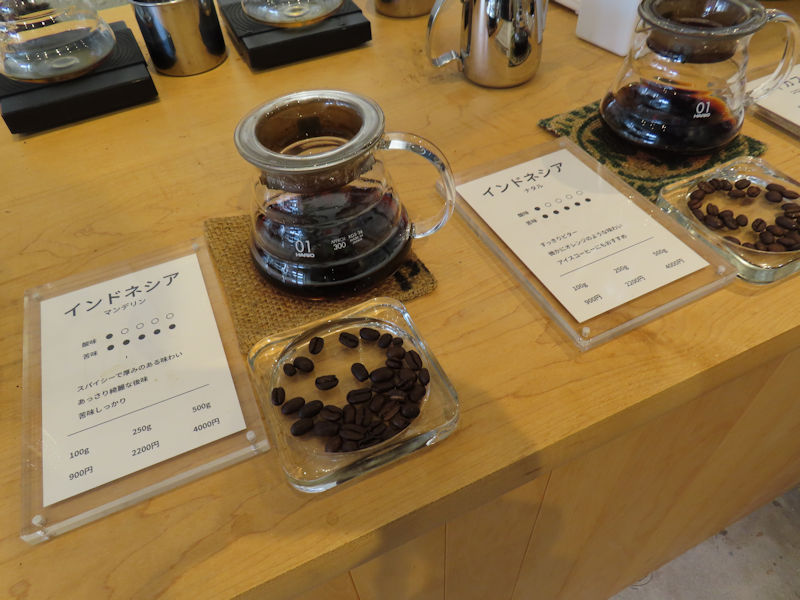
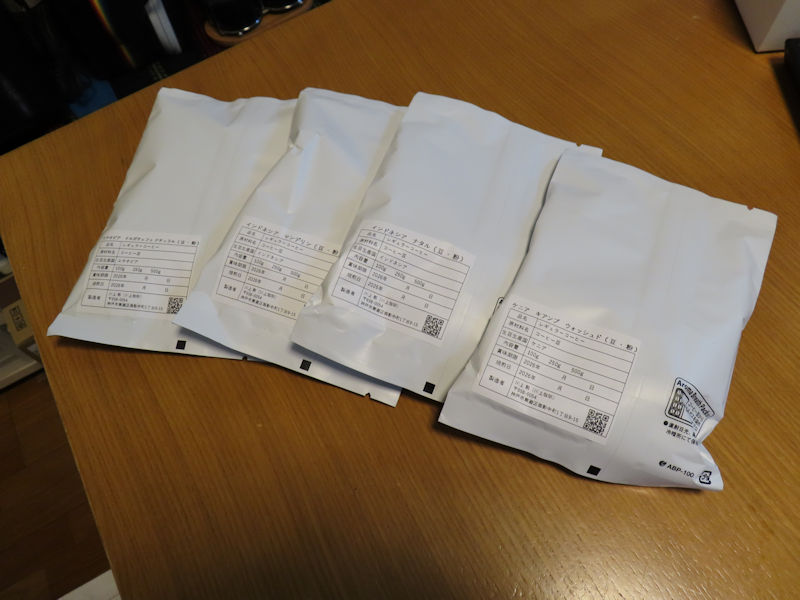
エチオピア ケニアと比較すると確かに小さい インドネシアは2種類
ナタルって初めて見たかも
というわけで

・インドネシア ナタル
・インドネシア マンデリン
・エチオピア イルガチェフェ ナチュラル
・ケニア キアンプ ウォッシュド

をそれぞれ200gずついただきました。
また家で自家焙煎しよう。
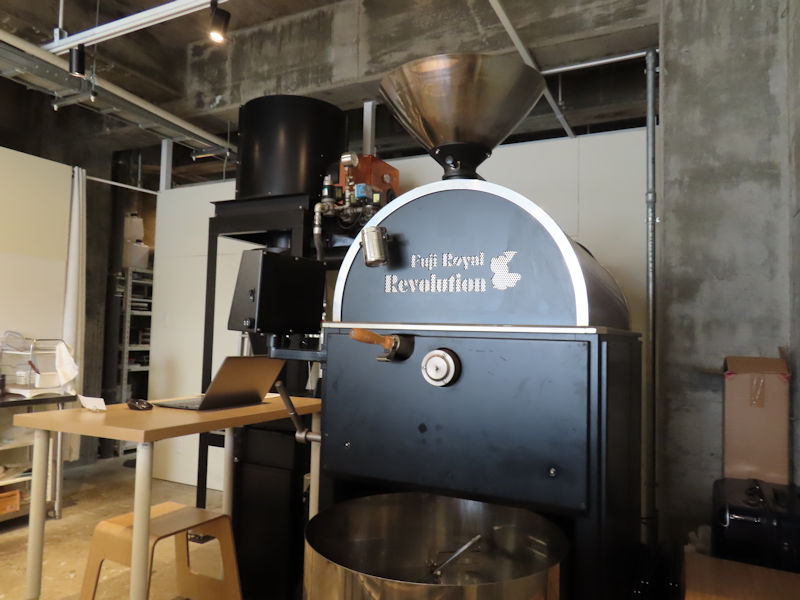
焙煎機
ちなみに、インドネシアのマンデリンとナタルの違いは、伝統的なマンデリンが強い苦味や土っぽい香りであるのに対して、ナタルは、柑橘系の爽やかな酸味や甘味、すっきりとしたビター感が特徴の注目の銘柄なのだそうです。
ナタルは、生誕やクリスマスと言う意味だそうです。

ありがとうございましたー。
では帰りますか。

阪急・御影駅まで歩いていこう。

てくてく北上していきますよ。

-13:45-
阪急・御影駅から電車に乗ります。
御影駅
阪急神戸線で、阪急・西宮駅へ。
宝塚方面に乗り換えます。
西宮北口です
-14:15-
阪急・小林駅で降りて、てくてく歩いて帰ります。

途中、スーパーで買い物したりしてから帰宅しました。
白壁蔵でいただいたもの 川上珈琲で購入の生豆たち
帰宅後、白壁蔵の参加アンケートに回答し結局然土も購入することにしました。
白壁蔵のイベント、とても楽しかったです。
また機会があれば参加してみたいですね。
それにしても、あれだけ楽しめて参加費3,000円は格安ですね。

ありがとうございましたー。

おでかけ一覧へ  記事一覧へ  「食は此処に有り」へ


■ RockzGoodsRoom  ■ Sitemap    Copyright(C) RockzGoodsRoom All Rights Reserved.